Artykuł sponsorowany
Dlaczego wytwórcy maszyn potrzebują wyspecjalizowanych dostawców precyzyjnych detali metalowych
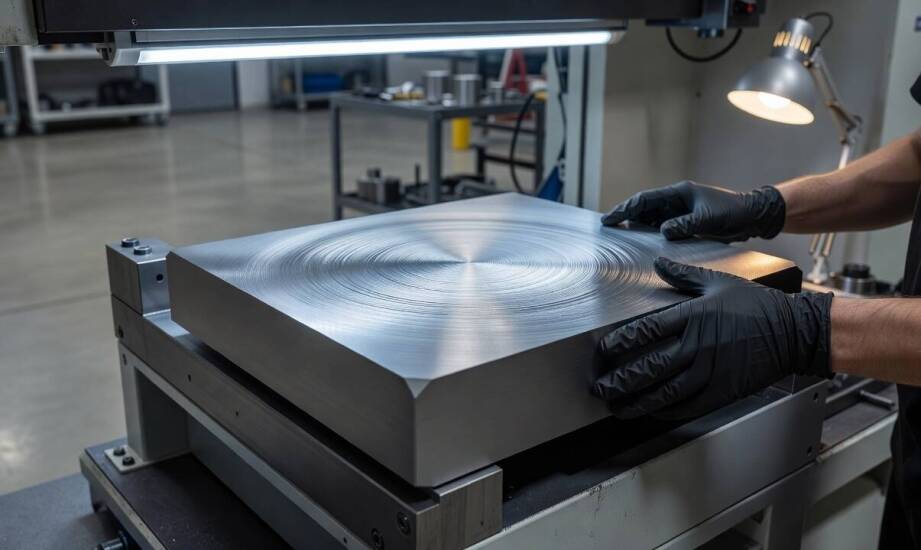
Producent maszyn przemysłowych składa finalny wyrób z elementów wykonanych we własnym zakresie oraz precyzyjnych detali metalowych pozyskanych od wyspecjalizowanych podwykonawców. Taki model pozwala przedsiębiorstwom skupić się na montażu, testowaniu i integracji zaawansowanych systemów sterowania. Fizyczna obróbka materiału trafia w tym czasie do firm dysponujących zmodernizowanym parkiem technologicznym. Budowa nowoczesnej linii produkcyjnej wymaga bezbłędnego połączenia setek drobnych podzespołów z zaawansowaną elektroniką. Każdy błąd wymiarowy na tym etapie prowadzi do kosztownych opóźnień podczas ostatecznego uruchomienia sprzętu u klienta. Przeniesienie odpowiedzialności za wykonanie ciężkich obudów, ram konstrukcyjnych czy twardych wałów napędowych na podmiot zewnętrzny znacząco ułatwia skalowanie całej działalności produkcyjnej.
Etapy obróbki metali zlecane podwykonawcom
Wiele operacji, takich jak cięcie plazmą, precyzyjne wycinanie wodą, gięcie grubej blachy czy frezowanie CNC, wymaga specjalistycznego sprzętu i wysoko wykwalifikowanych operatorów. Utrzymywanie tak rozbudowanych zasobów we własnym zakładzie rzadko się opłaca przy zmiennym asortymencie lub rzadszych zamówieniach. Zlecanie procesów obróbki zewnętrznym dostawcom eliminuje koszty utrzymania urządzeń o wykorzystaniu poniżej 60-70 procent i skraca czas przezbrajania własnych linii produkcyjnych. Outsourcing sprawdza się szczególnie przy partiach od 50 do 500 sztuk realizowanych w trybie miesięcznym. Formuła ta zdaje egzamin w sytuacji, gdy konkretny detal wymaga zastosowania technologii całkowicie niedostępnych w wewnętrznym parku maszynowym. Dotyczy to głównie zaawansowanej obróbki pięcioosiowej, która pozwala uzyskać skomplikowane geometrie podczas jednego zamocowania detalu, lub precyzyjnego szlifowania twardych stopów.
Współcześni producenci maszyn poszukują zaufanych podwykonawców zdolnych do kompleksowej realizacji powierzonych projektów. Zakres prac bardzo często obejmuje wstępne przygotowanie surowca, obróbkę właściwą oraz rygorystyczne wykończenie powierzchni materiału. Zlecenie zewnętrznego frezowania CNC czy wielkoseryjnego tłoczenia blachy daje zakładowi dostęp do znacznie szerszego portfolio technologicznego. Pozwala to uniknąć zamrażania kapitału na poziomie kilkuset tysięcy złotych za pojedyncze centrum obróbcze nowej generacji. Sprawdzony model hybrydowy zakłada wykonywanie najprostszych elementów konstrukcyjnych wewnętrznie, natomiast wyjątkowo precyzyjne części trafiają bezpośrednio do specjalistów. Takie ułożenie procesów trwale obniża ryzyko finansowe i pozwala zachować pełną elastyczność w okresach zmiennego zapotrzebowania rynkowego.
Wymagania branżowe i decyzje o lokalizacji dostawcy
Poszczególne gałęzie przemysłu narzucają podwykonawcom rygorystyczne normy jakościowe i konkretne, restrykcyjne systemy certyfikacji. W branży motoryzacyjnej zdecydowanie dominuje standard IATF 16949, który nakłada obowiązek pełnej identyfikowalności partii użytego surowca. Norma ta wymaga dokładnej dokumentacji procesowej na każdym etapie oraz wydawania certyfikatów materiałowych EN 10204 typu 3.1 dla elementów odpowiedzialnych za bezpieczeństwo. Sektor lotniczy opiera się z kolei na wymagającej normie AS9100. Wymusza ona bezbłędną identyfikację części aż do pierwotnego wytopu stali w hucie. Przepisy nakazują również bezwzględne stosowanie procedury First Article Inspection oraz wieloletnie archiwizowanie dokumentacji produkcyjnej. Przemysł kolejowy powszechnie wdraża wytyczne ISO 22163. Służą one do systematycznej oceny całego łańcucha dostaw i dogłębnej weryfikacji stabilności procesów operacyjnych u poszczególnych podwykonawców. Różnice w przepisach branżowych przekładają się bezpośrednio na dopuszczalne odchyłki wymiarowe – od zaledwie dziesiątek mikronów w lotnictwie po standardowe zakresy tolerancji ISO 2768 w maszynach ogólnego przeznaczenia.
Lokalna dostępność usług profesjonalnej obróbki radykalnie skraca czas realizacji zamówienia z kilku tygodni do kilkunastu dni. Bliskość fizyczna podwykonawcy ułatwia inżynierom szybkie wprowadzanie poprawek przy nagłych modyfikacjach konstrukcyjnych danej maszyny. Przy ustabilizowanych, długookresowych seriach produkcyjnych na pierwszy plan zdecydowanie wysuwa się jednak powtarzalność kolejnych partii obrobionego materiału. Stabilność jakościowa rzetelnie weryfikowanych procesów staje się wtedy wartością nadrzędną wobec samej odległości od zakładu partnerskiego.
Zakład Metalowy Ortyl od ponad 50 lat zajmuje się obróbką i produkcją precyzyjnych części metalowych dla wymagającego sektora motoryzacyjnego, lotniczego oraz kolejowego. Codzienna praktyka zakładu obejmuje operacje cięcia plazmą, wodą i zaawansowanym laserem elementów stalowych o długości osiągającej 6 metrów. Rozbudowana linia technologiczna pozwala na dokładne gięcie blachy o różnej grubości, seryjne tłoczenie oraz kompleksową obróbkę skrawaniem. Park narzędziowy jest na bieżąco przystosowywany do frezowania współbieżnego detali o wielkości dochodzącej do 1,5 metra oraz do specjalistycznego szlifowania elementów.
Jakość gotowej maszyny zależy bezpośrednio od ścisłego zintegrowania wszystkich etapów powstawania danego wyrobu przemysłowego. Zalicza się do nich fazę szczegółowego projektu inżynieryjnego, fizyczną obróbkę zadanego materiału w parku maszynowym oraz ostateczny montaż podzespołów w hali produkcyjnej. Wyspecjalizowani dostawcy części metalowych aktywnie wspierają bezproblemowy przebieg montażu poprzez rygorystyczne przestrzeganie procedur jakościowych, stałą kontrolę wymiarową oraz pełne dokumentowanie parametrów. Długofalowa, oparta na wzajemnym zaufaniu współpraca z wiarygodnym podwykonawcą skutecznie determinuje późniejszą, w pełni bezawaryjną pracę urządzenia u docelowego odbiorcy.
Kategorie artykułów
Polecane artykuły
Jak hydraulika wspiera działanie systemów podłogi ruchomej?
Empatia i ciekawość jako fundamenty terapii dla osób mówiących w języku ukraińskim
Dlaczego warto zlecić produkcję animowanego logo profesjonalistom?