Artykuł sponsorowany
Jak powtarzalność wymiarów słoika wpływa na przestoje przy pakowaniu suplementów
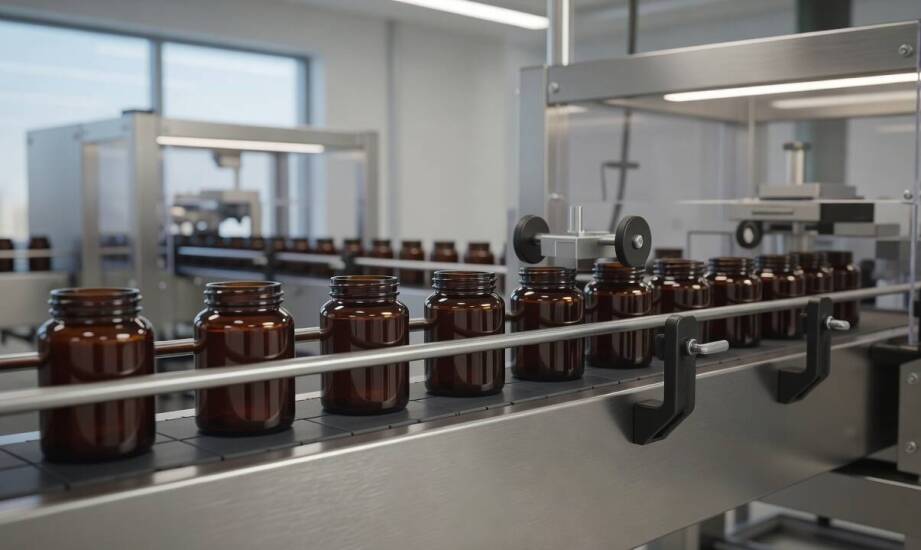
Niewielkie odchylenie w wymiarach potrafi spowodować zatrzymanie podajnika orientującego, wymuszoną korektę ustawień maszyny lub odrzucenie całej zapakowanej partii. Podobna sytuacja występuje na zautomatyzowanych liniach produkcyjnych, kiedy wprowadzane na taśmę słoiki do suplementów nie spełniają ścisłych założeń geometrycznych używanego sprzętu. Brak precyzji w odlewie tworzywa zmusza inżynierów do obniżania prędkości roboczej, co bezpośrednio uderza w wydajność i harmonogram całego zakładu. Automatyka nie wybacza błędów strukturalnych, dlatego każdy element trafiający na transporter musi stanowić powtarzalną matrycę.
Przeczytaj również: Jak przebiega proces windykacji należności?
Dlaczego słoiki do suplementów wymagają określonych cech geometrycznych?
Średnica szyjki, regularność gwintu, wysokość całkowita oraz budowa dna decydują o bezawaryjnej pracy linii produkcyjnej. Odpowiednie wykończenie szyjki zapewnia prawidłowe chwytanie przez grippery oraz równe osadzenie zakrętki w module zamykającym. Ewentualne odchylenia w strukturze gwintu prowadzą do krzyżowego nakręcania głowicy, co skutkuje nieszczelnością gotowego wyrobu i zmusza kontrolerów jakości do utylizacji zniszczonego materiału. Stała wysokość pojemnika ułatwia z kolei precyzyjne pozycjonowanie pod dyszą napełniającą. Płaskie dno zapobiega przechylaniu się opakowania na odcinkach pochyłych i przy nagłych zmianach prędkości obrotowej taśmy, utrzymując odpowiedni środek ciężkości.
Przeczytaj również: Innowacyjne rozwiązania w druku opakowań - odkryj nowe możliwości z drukarnią opakowań Warszawa
Geometria opakowania bezpośrednio wpływa na orientację, zamykanie i transport bez konieczności stałego nadzoru operatora maszyn. Powtarzalna średnica wlewu minimalizuje ryzyko zacięć, pozwalając ramionom mechanicznych podajników na pewne uchwycenie tworzywa bez wyzwalania czujników przeciążeniowych. Prawidłowo odlany kołnierz pojemnika uwalnia załogę od konieczności ręcznego dokręcania odrzuconych sztuk i układania ich na paletach. Brak znaczących różnic w wysokości sąsiadujących pojemników ogranicza ryzyko zakleszczenia się produktów pod wrażliwymi czujnikami optycznymi. Wszystkie te czynniki odczuwalnie skracają czas pojedynczego cyklu, pozwalając zakładowi szybciej realizować zaplanowane pakiety produkcyjne.
Przeczytaj również: Jakie są różnice między termostatami cyrkulacyjnymi a tradycyjnymi systemami chłodzenia?
Reakcja form suplementów i weryfikacja w serii próbnej
Proszki, kapsułki oraz tabletki wykazują odmienną wrażliwość na średnicę otworu wejściowego i podatność pojemnika na wstrząsy mechaniczne. Zbyt wąska szyjka utrudnia dozowanie granulatów i zwiększa ryzyko zatykania się lejka przy wibracjach podajnika ślimakowego. Zbyt szeroki wlew sprawia, że lżejsze formy żelatynowe uderzają o ścianki, co prowadzi do mikropęknięć otoczki podczas wstrząsów na pasie transportowym. Twarde tabletki powlekane wymagają z kolei idealnego centrowania słoika pod modułem liczącym, aby odmierzony produkt trafiał prosto na dno. Niestabilna podstawa generuje drgania całego wsadu, co pogarsza ostateczną estetykę delikatnych preparatów.
Ocena zgodności wybranego wariantu z maszyną następuje zazwyczaj w trakcie rygorystycznej, technicznej serii próbnej. Zespół sprawdza wtedy powtarzalność orientacji butelki pod dozownikiem oraz wymuszoną liczbę mikrokorekcji sprzętu. Odpowiednio dobrane słoiki do suplementów stanowią naturalny punkt odniesienia dla takich testów, ponieważ ich budowa skutecznie godzi restrykcje sprzętowe z długoterminową ochroną produktu. Inżynier automatyk analizuje w tym czasie częstotliwość interwencji serwisowych i wylicza dokładny odsetek odrzutów w badanej partii. Uzyskanie płynnego przejazdu na odcinku próbnym daje zielone światło do zakontraktowania większego wolumenu plastiku.
Sprawdzony wytwórca dba o zachowanie wyśrubowanych norm jakościowych w każdym procesie wtrysku. Przedsiębiorstwo Onplast z Lubonia koło Poznania od 1981 roku dostarcza na rynek atestowane opakowania farmaceutyczne z tworzyw sztucznych oraz standardowe pojemniki plastikowe. Zakład utrzymuje stałą zgodność wytwarzanego asortymentu z wytycznymi Farmakopei Europejskiej i funkcjonuje w oparciu o wdrożony system certyfikacji ISO 9001:2015. Producent realizuje zlecenia na powtarzalną produkcję seryjną oraz zindywidualizowane projekty już od kilku sztuk dla podmiotów działających w branży spożywczej i kosmetycznej. Własne zaplecze magazynowe pozwala fabryce na szybką wysyłkę zamówionych elementów.
Ostateczna przydatność wybranego opakowania wynika bezpośrednio z korelacji między detalami technicznymi a fizycznym zachowaniem materiału na transporterze taśmowym. Stabilna geometria ścianek i dna ułatwia pełną automatyzację procesów, minimalizuje ryzyko błędów ludzkich i przyspiesza bezpieczne konfekcjonowanie wrażliwego wsadu. Weryfikacja tych zależności jeszcze przed uruchomieniem masowej produkcji pozwala wyeliminować wąskie gardła i zabezpieczyć ciągłość harmonogramu. Dbałość o parametry strukturalne butelek stanowi fundament nowoczesnego pakowania.
Kategorie artykułów
Polecane artykuły

Jak hydraulika wspiera działanie systemów podłogi ruchomej?
Jak konstrukcja maszyny wpływa na higienę, czyszczenie i ryzyko zanieczyszczeń w produkcji kosmetyków
Kiedy gorset ortopedyczny ma stabilizować, a kiedy wspierać korekcję postawy
